In sintesi:
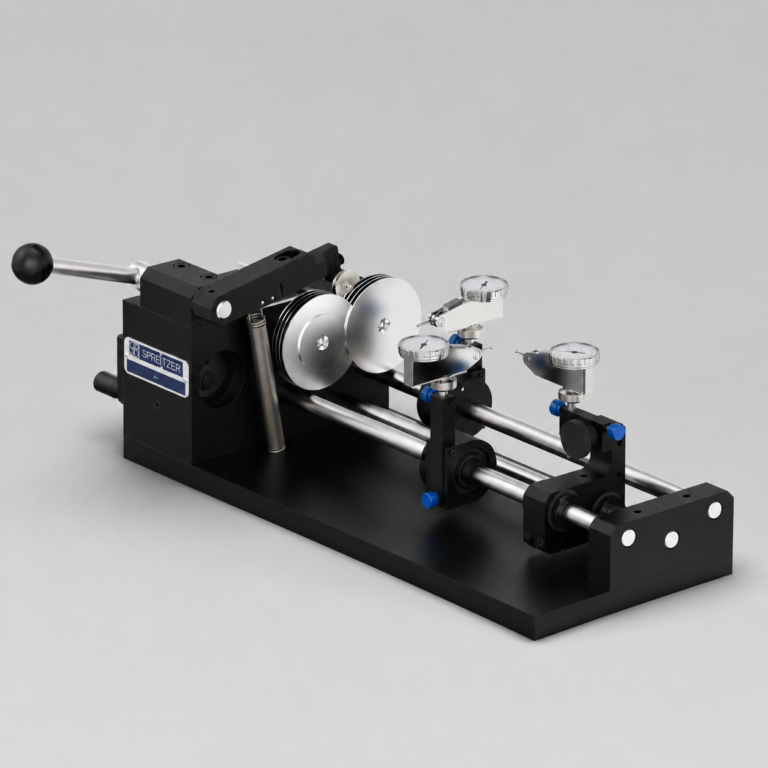
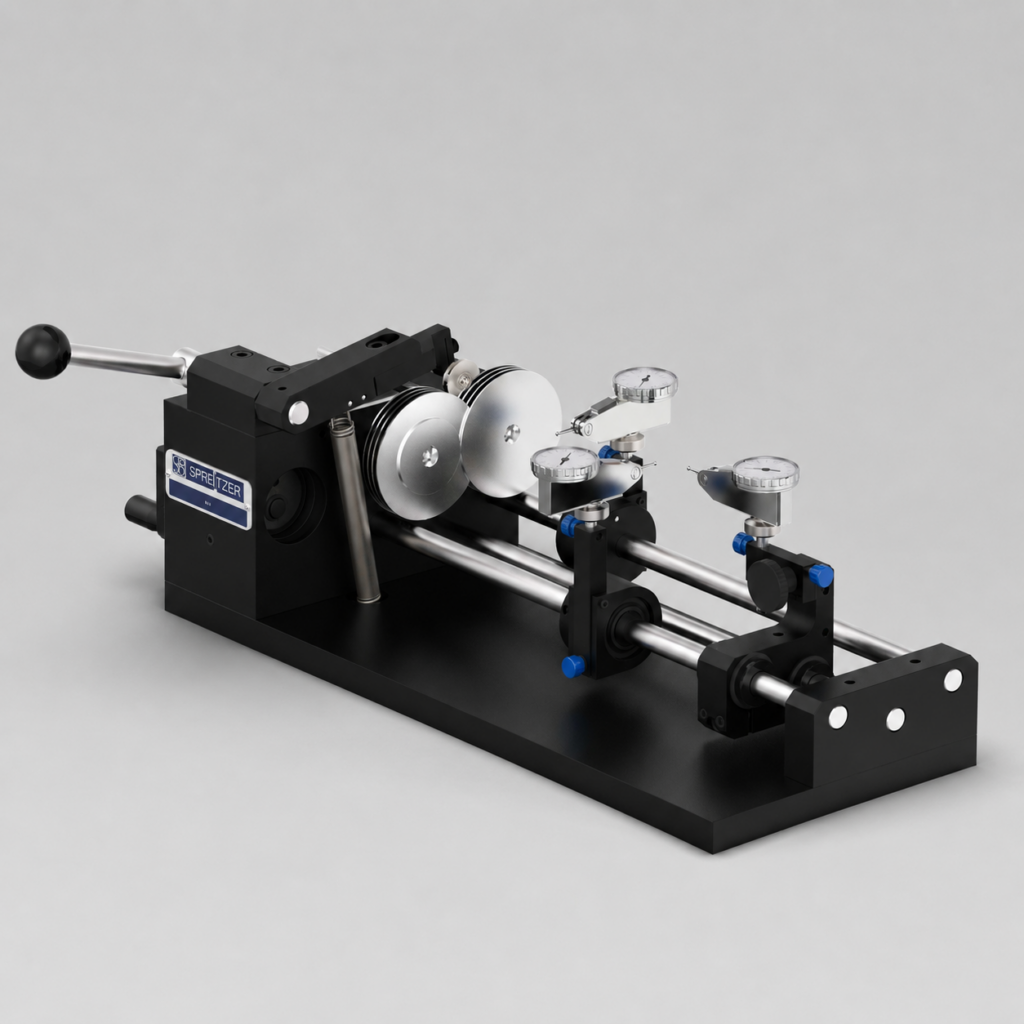
Strumento di controllo dell’eccentricità:
Controllare eccentricità e oscillazione assiale direttamente a bordo macchina e rilevare tempestivamente gli scostamenti.
Controllo diretto:
Controllare il pezzo direttamente in produzione, senza doverlo prima portare in sala metrologica.
Reazione tempestiva:
Rilevare gli scostamenti già sul primo pezzo e correggere il processo produttivo prima che altri pezzi ne siano interessati.
Utilizzo semplice:
Il controllo in reparto può essere eseguito dall’operatore di macchina – senza dover impiegare uno specialista di metrologia per ogni verifica.
Riduzione dei costi:
Quanto prima viene rilevato uno scostamento, tanto minori sono scarti e rilavorazioni.
In produzione non conta solo con quale precisione si misura. Conta anche quando si misura.
Se il pezzo viene portato in una sala metrologica separata solo dopo la lavorazione di diversi pezzi, nel frattempo la macchina continua a lavorare. Se il controllo qualità rileva poi uno scostamento, potrebbero essere già stati prodotti diversi pezzi con lo stesso errore.
Un controllo dell’eccentricità direttamente a bordo macchina accorcia questo ciclo di retroazione. Il pezzo prodotto viene verificato immediatamente. Se l’eccentricità non è conforme, l’operatore può intervenire prima che uno scostamento si trasformi in una serie difettosa.
Quanto costa un controllo tardivo in produzione
Uno svolgimento tipico: viene prodotto il primo pezzo, seguono altri pezzi. Il controllo qualità avviene separatamente – ad esempio con la metrologia a coordinate o in una sala metrologica centrale.
Finché il risultato non è disponibile, la macchina continua a produrre.
Se è presente uno scostamento, il problema potrebbe quindi non riguardare solo il primo pezzo. Anche i pezzi successivi devono essere controllati, rilavorati o, nel caso peggiore, scartati.
Il vero fattore di costo non è quindi solo il singolo pezzo difettoso. È il tempo che intercorre tra l’insorgere e il rilevamento dello scostamento.
Controllare l’eccentricità direttamente sul posto di lavoro
Gli strumenti di controllo dell’eccentricità vengono impiegati direttamente nell’ambiente di produzione. Per il controllo in corso di produzione, il pezzo non deve prima essere trasportato in una sala metrologica separata.
L’operatore di macchina preleva il pezzo, lo inserisce nello strumento di controllo e verifica la geometria rilevante. Nel frattempo la macchina utensile può già eseguire la fase di lavorazione successiva.
Si ottiene così un breve ciclo di retroazione:
Produrre → controllare → rilevare lo scostamento → correggere il processo.
Quanto più breve è questo percorso, tanto più rapidamente si può reagire ai cambiamenti nel processo produttivo.
Che cosa si può controllare con uno strumento di controllo dell’eccentricità?
Eccentricità (oscillazione radiale)
Nel controllo dell’eccentricità si verifica di quanto una superficie a simmetria rotazionale si scosta da un asse di riferimento definito durante un giro completo.
Il comparatore tasta la superficie mentre il pezzo viene ruotato. Gli scostamenti vengono visualizzati immediatamente.
Oscillazione assiale
Oltre all’eccentricità è possibile controllare – a seconda del pezzo, della configurazione e del compito di misura – anche l’oscillazione assiale. In questo caso si rileva lo scostamento assiale di una superficie frontale durante la rotazione del pezzo.
Diverse geometrie dei pezzi
Gli strumenti di controllo dell’eccentricità sono adatti in particolare per pezzi di precisione a simmetria rotazionale come alberi, assi, perni e pezzi simili.
Sono determinanti le dimensioni del pezzo, il peso, la precisione di misura richiesta e il compito di controllo specifico.
Perché il controllo sul primo pezzo è decisivo
Uno scostamento sul primo pezzo è inizialmente un singolo problema di qualità. Se rimane inosservato e la produzione prosegue, diventa un problema di serie.
È proprio qui che risiede il vantaggio del controllo in reparto.
Se lo scostamento viene rilevato immediatamente, l’operatore può ad esempio verificare il piazzamento, lo stato dell’utensile o i parametri della macchina. Solo dopo si riprende la produzione.
Ciò non riduce solo gli scarti. Si possono evitare anche rilavorazioni inutili, controlli aggiuntivi e interruzioni nel successivo flusso produttivo.
Serve un tecnico di metrologia a bordo macchina?
Non per ogni controllo in corso di produzione.
L’obiettivo del controllo dell’eccentricità direttamente in produzione è un’indicazione rapida e interpretabile in modo univoco sul pezzo. L’operatore di macchina deve poter riconoscere se la caratteristica controllata rientra nella tolleranza prescritta.
Il controllo qualità completo in sala metrologica non viene per questo sostituito in linea di principio.
I due controlli svolgono compiti diversi: la misurazione in reparto fornisce un riscontro rapido sul processo in corso. I controlli metrologici più approfonditi servono ad esempio per l’analisi dettagliata e la documentazione.
Controllo manuale o motorizzato?
Controllo manuale dell’eccentricità
Negli strumenti manuali di controllo dell’eccentricità il pezzo viene ruotato a mano. Questa versione è adatta per compiti di controllo flessibili e pezzi diversi, nonché per applicazioni in cui non è necessario un movimento di rotazione automatizzato.
La struttura semplice consente un controllo rapido direttamente in produzione.
Controllo motorizzato dell’eccentricità
Per controlli ricorrenti a intervalli regolari può essere opportuna una versione motorizzata. Il movimento di rotazione uniforme facilita sequenze di controllo riproducibili e riduce l’impegno manuale.
Quale variante sia adatta dipende, tra l’altro, dal pezzo, dalla caratteristica da controllare, dal numero di pezzi e dalla sequenza di controllo desiderata.
Trovate gli strumenti di controllo dell’eccentricità adatti a diversi compiti di controllo e dimensioni dei pezzi anche direttamente nello shop online SPREITZER.
Quando conviene un controllo dell’eccentricità in reparto?
È particolarmente rilevante dove gli errori di eccentricità o di oscillazione assiale devono essere rilevati il prima possibile e una correzione successiva comporta elevati costi conseguenti.
Applicazioni tipiche si trovano nella produzione di precisione, nella costruzione di utensili e di macchine e nella lavorazione di componenti a simmetria rotazionale.
Quanto più elevato è il numero di pezzi e quanto più complessa la successiva lavorazione di un pezzo, tanto più importante diventa una decisione tempestiva sulla qualità.
Riconoscere un pezzo difettoso dopo la prima fase di lavorazione è infatti un’altra cosa rispetto a rilevare lo stesso errore solo dopo diverse ulteriori operazioni di produzione.
Domande frequenti
Che cos’è uno strumento di controllo dell’eccentricità?
Uno strumento di controllo dell’eccentricità serve a controllare gli errori di eccentricità su pezzi a simmetria rotazionale. Il pezzo viene posizionato in modo definito e ruotato, mentre un comparatore rileva lo scostamento sulla superficie da controllare.
Il controllo dell’eccentricità può avvenire direttamente a bordo della macchina utensile?
Sì. Gli strumenti di controllo dell’eccentricità possono essere impiegati come stazione di controllo separata immediatamente accanto alla macchina utensile. In questo modo un pezzo può essere controllato subito dopo la lavorazione, senza doverlo portare in una sala metrologica centrale per ogni controllo intermedio.
Uno strumento di controllo dell’eccentricità sostituisce la macchina di misura a coordinate?
No. I due metodi svolgono compiti diversi. Uno strumento di controllo dell’eccentricità consente un controllo rapido in reparto di caratteristiche definite. Una macchina di misura a coordinate può invece rilevare e documentare in modo completo geometrie complesse e numerose caratteristiche.
Quali pezzi si possono controllare?
Applicazioni tipiche sono alberi, assi, perni e altri pezzi di precisione a simmetria rotazionale. Quale versione dello strumento di controllo sia adatta dipende da dimensioni, peso, geometria e compito di misura desiderato.
Quando è opportuna una versione motorizzata?
Una versione motorizzata è indicata soprattutto per compiti di controllo ricorrenti, in cui si desiderano una rotazione uniforme del pezzo e una sequenza di controllo riproducibile.
Rilevare l’errore prima che vengano prodotti altri pezzi
Volete controllare l’eccentricità o l’oscillazione assiale non solo al termine della serie, ma il più possibile direttamente nel processo produttivo?
Indicateci dimensioni del pezzo, peso, compito di misura desiderato e tolleranza. Vi supporteremo nella scelta dello strumento di controllo dell’eccentricità adatto alla vostra applicazione.
Strumenti di controllo dell’eccentricità SPREITZER →
Contatti: info@spreitzer.de · +49 7426 9475-0